
Som en leverantör av aseptisk sprutfyllningsutrustning har jag tillbringat de senaste 12 åren på produktionsgolv i Nordamerika, Europa och Sydostasien och tittar på tekniker som brottas med placeringen av förfyllda sprutor, lyssnar på batchledningar som släpper ut cirka 2 % avvisningsfrekvens som kostar dem tusentals i förlorat material och driftstopp och samma problem som kan undvikas. Låt oss skära igenom branschjargongen här: korrekt placering av propparna är inte bara en regleringsruta att kontrollera. Det är skillnaden mellan en spruta som flödar exakt de 0,9 % normal saltlösning en patient behöver och en som droppar halva dosen mitt i administreringen. Det är skillnaden mellan att klara en FDA-inspektion på ditt första försök och att skjuta upp en produktlansering i sex veckor. Och efter att ha hjälpt över 200 läkemedels- och biotekniksajter att optimera sina linjer, har jag sett att det kokar ner till tre icke förhandlingsbara steg: anpassa maskindesignen till din specifika produkt, validera varje del av processen och träna ditt team att upptäcka små problem innan de blir stora problem.
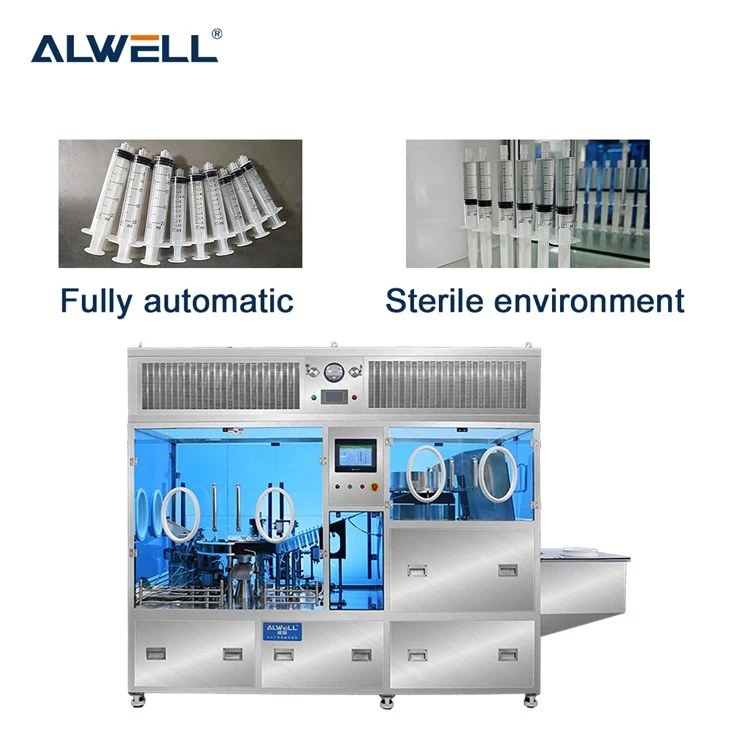
Låt oss börja med grunden: att välja utrustning som är byggd för att hantera proppplacering från första början. Alltför många kontraktstillverkare eller små biotekniker köper en generisk sprutfyllningslinje och inser sedan för sent att den inte var konstruerad för konsekventa stoppplatser. Till exempel, en linje som fungerar bra för 3 ml antibiotikasprutor fumlar ofta med 5 ml eller 10 ml normala koksaltlösningssprutor eftersom den är kalibrerad för ett snävt område av proppstorlekar och material. Det är därför rätt maskin inte bara handlar om hastighet - det handlar om precision i propphanteringsstationerna. Vår helautomatiska sprutfyllare 3 ml 5 ml 10 ml förfyllda normala koksaltlösningsspolningssprutor, till exempel, använder individuella griparmar som anpassar sig i realtid till proppens diameter, vilket eliminerar "skevningen" som uppstår när en en-storlek-passar-alla-gripare trycker utanför mitten. Jag har haft en kund i Boston som berättade för mig att de minskade propprelaterade avslag från 2,8 % till 0,3 % dagen de bytte till den här linjen. Det är inte magi - det är maskinens förmåga att känna igen varje sprutas unika dimensioner innan den ens vidrör proppen.
Men även den bästa linjen kan inte rädda dig om du kör fel typ av propp för din produkt. Stoppare finns i tre primära material: naturgummi, bromobutyl och klorbutyl. För mycket viskösa produkter som dental gel, till exempel, kanske en styv gummipropp inte glider smidigt in i cylindern, vilket leder till felinriktning eller delvis sittande. Det är därför vi byggde vår dentala gelfyllningsspruta med en stoppstation med mjuk säte som applicerar 12 % mindre kompressionskraft än vår standardmodell - tillräckligt för att placera proppen utan att klämma ihop gelen eller lämna luckor som orsakar läckage under sterilisering. Jag lärde mig detta den hårda vägen tidigt i min karriär; en tandläkare försökte använda standardproppar för sin 25 % kalciumhydroxidgel och slutade med 11 % läckage eftersom proppen inte deformerades tillräckligt för att skapa en hermetisk tätning. När de väl bytte till den anpassade stationslinjen sjönk den siffran till under 0,1 %. Takeaway här är enkel: anta inte att alla proppar är lika, och anta inte att en maskin fungerar för alla propp-produktkombinationer.
Låt oss nu prata om själva processen - för även med toppklassig utrustning och matchade komponenter kan mänskliga fel eller maskindrift störa placeringen av propparna. Jag besökte en gång en produktionsanläggning i Tyskland som hade perfekt utrustning, men deras skiftlag tränades bara för att "lasta proppar" och validerade aldrig att varje propp satt korrekt. De körde en sats på 100 000 insulinsprutor, och när en kvalitetskontroll upptäckte 1,9 % av sprutorna med feljusterade proppar hade de redan skickat 32 000 till distributörer. Återkallelsen kostade dem 1,2 miljoner dollar, plus en försening på sex månader i deras nästa produktlansering. Den historien fastnar för mig eftersom den är helt undvikbar. Nyckeln här är in-line validering och regelbunden kalibrering.
Vår höghastighets förfyllda sprutvakuumfyllningslinje, som hanterar upp till 600 sprutor per minut, har ett inbyggt visionsystem som skannar varje propp inom 0,2 sekunder efter placeringen och kontrollerar efter tre kritiska faktorer: djup (måste vara mellan 1,2 mm och 1,5 mm från flänsen, per USP <1 mm riktlinje). sprutcylindern) och kompression (proppen måste deformeras 8-10 % för att skapa en hermetisk tätning). Men här är grejen: tekniken fungerar bara om du kalibrerar den var 24:e drifttimme, eller efter varje materialbyte (även att byta från parti till parti av samma gummipropp kan orsaka små dimensionsförskjutningar). Den där tyska klienten jag nämnde? De hade inte kalibrerat sitt synsystem på 18 månader eftersom deras QC-team "inte hade tid." Efter att vi ledde dem genom en 15-minuters daglig kalibreringsrutin sjönk deras felplaceringsfrekvens till 0,08 %. Små steg, stora resultat.
Ett annat vanligt misstag jag ser är att inte ta hänsyn till temperatur och luftfuktighet i produktionsmiljön. Gummiproppar absorberar fukt från luften, vilket ändrar deras flexibilitet och storlek. I torra fabriker (vanligt i regioner med kalla vintrar) blir propparna spröda och spricker när de pressas på plats. I fuktiga miljöer sväller de, så att föra in dem för snabbt kan skeva deras inriktning. Jag hade en kund i Thailand förra året som stötte på det här problemet. Deras linje låg i ett rum med 75 % luftfuktighet, och deras proppmatningsbehållare var inte temperaturkontrollerad. Teamet märkte att under fuktiga dagar hoppade felplaceringsgraden till 1,5 %, men under svala, torra dagar var den 0,2 %. Fixningen? Lägga till en liten torkmedelsenhet till stoppbehållaren och justera linjens kompressionskraft med 8 % vid hög luftfuktighet. Det tog två dagars testning för att hitta rätt inställningar, men den ena justeringen eliminerade 90 % av deras miljörelaterade fel. Det är lätt att glömma att luften runt din lina påverkar komponenterna du arbetar med - inte.
Låt oss nu prata om kvalitetskontroll (QC)-kontroller, för även med in-line-system behöver du ett sekundärt lager av validering för varje batch. Jag rekommenderar en provkontroll på 100 enheter från varje batch på 2 000 enheter, inte bara i slutet av produktionen, utan vid tre mittpunkter: direkt efter proppplacering, efter sterilisering och efter märkning. Varför? Eftersom sterilisering (särskilt autoklavering) kan få gummi att expandera något, vilket pressar proppen ur riktning. En kund i Spanien hade en gång en batchpass in-line-kontroller, men efter autoklavering var 0,8 % av propparna felinriktade eftersom den höga värmen fick gummit att svälla och flytta. Deras kontroll efter sterilisering i mitten av partiet fångade detta innan de packades, vilket räddade dem från ett återkallande. Mid-batch-kontrollen behöver inte vara tidskrävande och spendera 15 minuter var 2 000:e spruta för att verifiera att proppdjupet med en bromsok är mycket billigare än att fixa ett återkallande.
Träning är den sista, och ofta mest förbisedda, pusselbiten. Jag har sett förstklassig utrustning, perfekt kalibrerad, med idealiska miljöförhållanden, misslyckas eftersom teamet inte visste hur en "dålig proppplacering" ser ut. Till exempel kan en tekniker se en propp som är 0,3 mm utanför mitten och tänka "det är tillräckligt nära", utan att inse att över 100 000 enheter, det lilla felet ger upp till 300 dåliga sprutor. På vårt företag säljer vi inte bara maskiner – vi tillhandahåller utbildning på plats som inkluderar praktisk övning med både bra och felinriktad proppplacering, så att tekniker kan identifiera problem direkt. Vi delar också med oss av en snabbreferensguide för vanliga felkoder: om synsystemet visar "låg kompression" kan det betyda att propppartiet är för mjukt; om "snett hög" kan det betyda att griparmen behöver justeras. Våra kunder som genomför hela utbildningsprogrammet rapporterar 40 % färre operatörsrelaterade fel jämfört med de som bara får en 2-timmars videogenomgång.
Låt oss gå tillbaka till varför detta är viktigt för ditt företag, inte bara för efterlevnad. Felplacerade proppar leder till avvisade partier, vilket innebär missade deadlines, högre produktionskostnader och försenad time-to-market. De urholkar också kundernas förtroende - apotek och sjukhus förlitar sig på konsekventa, pålitliga doser, och en spruta som inte rinner ordentligt kan skada ditt varumärkes rykte. Jag har fått en nystartad biotekniker till mig förra året som hade samlat in 50 miljoner dollar för ett nytt ögonläkemedel, bara för att deras första batch misslyckades med FDA-inspektionen på grund av problem med proppplacering. De låg månader efter schemat och förlorade nästan sin distributionspartner innan de investerade i vår linje och utbildning. Nu har deras 5 ml förfyllda sprutor en avvisningsfrekvens på 0,1 %, och de är på väg att lanseras 6 veckor före sin reviderade tidslinje. Det är effekten av att få proppplaceringen rätt.
Om du för närvarande har att göra med höga avvisningsfrekvenser, frekventa inspektionsförseningar eller bara vill optimera din förfyllda sprutlinje för bättre konsistens, är vi här för att hjälpa dig. Vi säljer inte bara utrustning – vi samarbetar med dig för att matcha rätt maskin, propphanteringssystem och process till din specifika produkt, oavsett om det är ett specialläkemedel i små partier eller en högvolym saltlösningsspolning. Vårt team har ingenjörer på plats globalt tillgängliga, redo att köra en fullständig produktionsanalys på din anläggning, kalibrera din linje och utbilda ditt team för att spika proppplacering varje gång. Är du redo att minska antalet avslag, klara inspektioner vid första försöket och få din produkt ut på marknaden snabbare? Kontakta vårt team för att diskutera dina unika behov och hitta rätt lösning för din verksamhet.
Referenser:

- United States Pharmacopeia (USP). Allmänt kapitel <1>: Farmaceutiska doseringsformer. Rockville, MD: USP Convention; 2024.
- European Directorate for Quality of Medicines & Healthcare (EDQM). Riktlinjer för förfyllda sprutor. Strasbourg, Frankrike: Europarådet; 2023.
- International Organization for Standardization (ISO). ISO 11608-1:2022. Nålbaserade injektionssystem för medicinskt bruk - Krav och testmetoder - Del 1: Nålbaserade injektionsanordningar. Genève, Schweiz: ISO; 2022.
- PDA (Parenteral Drug Association). Teknisk rapport nr 58: Behandling av förfyllda sprutor. Bethesda, MD: PDA; 2021.