
Hej allihop, tack för att ni tittade förbi. Om du är i läkemedelsområdet - oavsett om du är anläggningschef, ingenjör eller någon som har i uppdrag att sätta upp en ny förfylld sprutlinje - har du förmodligen undrat: hur mycket utrymme tar en aseptisk sprutfyllningslinje egentligen? Jag förstår, utrymmet är i högsta grad i renrum, och ingen vill överbygga (eller underbygga) sitt fotavtryck bara för att ångra det senare. Som leverantör av aseptisk sprutfyllningsutrustning har jag tillbringat år med att arbeta med anläggningar av alla storlekar, från små biotekniker som skalar upp till stora generikatillverkare som kör 24/7. Idag bryter jag ner hur ett typiskt fotavtryck ser ut, de variabler som ändrar det och hur man kan optimera det utan att offra sterilitet eller hastighet.
Låt oss först börja med grunderna: en aseptisk sprutfyllningslinje är inte bara en maskin. Det är en sekvens av integrerade system utformade för att hantera sprutor - oavsett om det är glas eller plast - från råmaterial (tomma fat, kolvar, nålar) till färdiga, sterila, förseglade enheter redo för förpackning. Varje steg måste ske i en kontrollerad renrumsmiljö, vanligtvis klass 10 000 (ISO 7) för det omgivande området och klass 100 (ISO 5) direkt vid påfyllnings- och tätningspunkten. Det renrumsutrymmet är den största drivkraften för ditt totala fotavtryck, så jag fokuserar på utrustningens layout först innan jag pratar om renrumskraven kopplade till det.
Låt oss gå igenom linjen steg för steg, eftersom varje process har sina egna utrymmesbehov. De flesta linjer följer ett linjärt flöde, vilket gör materialhanteringen enkel och minskar föroreningsrisker (ingen backtracking, vilket är ett vanligt fel i dåligt utlagda linjer). Låt oss börja med input: råa sprutkomponenter som kommer in från sterilisering (vanligtvis gamma eller autoklaverade, så de kommer i dubbelpåsar och behöver packas upp i renrummets förrum). Sedan går vi till komponentsanering-vänta, inte fullständig sterilisering, eftersom dessa steg görs före städning. Nästa stora steg är tvättning, torkning och depyrogenering för glassprutor (de av plast får en liknande men skonsammare tvätt för att undvika smältning). Det är vanligtvis en fristående modul, ofta en tunnelliknande maskin som är 6–8 fot lång och 3–4 fot bred, även om vissa integrerade konstruktioner krymper det genom att kombinera torkning och depyrogenering i en enda enhet.
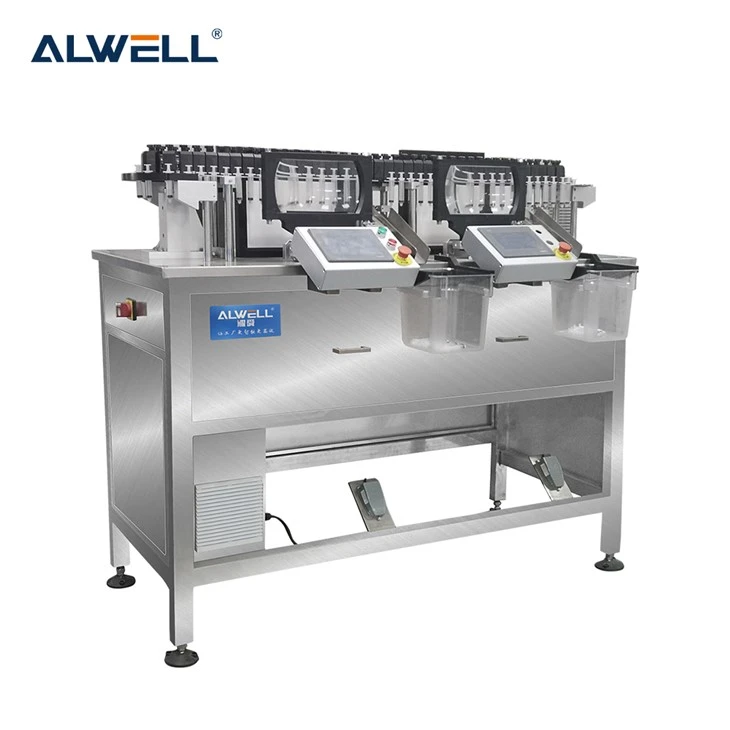
Därifrån går vi till kärnan av linjen: fyllnings- och stängningsstadiet. Det är här precisionen är viktigast – du doserar vätska (vacciner, biologiska läkemedel, steroider) i varje spruthylsa och försluter den sedan med en kolv och ibland ett nålskydd eller gummipropp. Det är där en bra fyllnings- och stängmaskin för Pharma kommer in; dessa maskiner är designade för att vara kompakta men snabba, så de tar inte över halva din linje. En standard fyll-stängmodul för sprutor är 6–10 fot lång och 4–5 fot bred, med en höjd på cirka 6 fot för att passa in i renrummets takhöjdsgränser (de flesta är 8–10 fot, så det fungerar perfekt). Hastigheten här varierar - mindre linjer för kliniska prövningar kan köras med 20–30 sprutor per minut, medan kommersiella linjer kan nå 60–120 per minut, och snabbare linjer behöver lite längre maskiner, så justera det fotavtrycket därefter.
Nästa steg är besiktning. Du kan inte skicka ut en spruta med en felfylld dos, en partikel i vätskan eller en defekt tätning. Det är där Spruta Light Inspection Machine kommer in. Dessa är antingen manuella (för små partier) eller automatiserade (för högvolymslinjer). Automatiserade inspektionsenheter är vanligtvis anslutna direkt till påfyllningsstängningsmaskinen för att undvika att sprutorna flyttas för mycket - de glider direkt efter påfyllningshuvudet, så de lägger bara till 3–5 fot till linjelängden och 3–4 fot i bredd. Manuella inspektionsstationer är mindre, som 2x3 fot vardera, så om du kör en klinisk linje med låg volym kanske du inte behöver en helautomatisk maskin, vilket sparar utrymme där.
Vänta, glöm inte andra viktiga moduler som folk ofta förbiser. Efter inspektion kan du ha en vändstation för att orientera sprutorna korrekt (så att de passar in i förpackningen), en etiketter och en slutlig kontroll av tätningens integritet (läckagetestning, vanligtvis ett tryckbaserat eller vakuumtest). Om du använder försteriliserade nålar, finns det en nålmonteringsmodul också, även om vissa linjer kombinerar det i steget att fylla-stänga. För linjer som använder patroner eller plastflaskor tillsammans med sprutor, kan en injektionsfyllningsmaskin med patronglas/plastflaska integreras för att hantera dessa, men även då lägger den inte till en enorm mängd extra utrymme om den är linjärt inriktad.
Låt oss nu lägga ihop siffrorna för en typisk kommersiell aseptisk sprutlinje. Låt oss använda en standardlinje med hög volym (80–100 sprutor per minut) för det är vad de flesta läkemedelsfabriker kör. Linjärt flöde: ingångsområde (3x4 fot), tvätt-/depyrogeneringstunnel (7x4 fot), fyll-stängmaskin (9x5 fot), inspektionsmaskin (4x4 fot), vändstation (2x3 fot), läckagetest (3x3 fot), utmatningstransportör (5x2 fot). Det är bara utrustningens fotavtryck: ungefär 33 linjära fot långa och 5 fot breda. Men vänta - du behöver inte bara plats för maskinerna. Riktlinjer för renrum kräver 2–3 fot fritt utrymme på vardera sidan av varje maskin för underhåll, åtkomst till operatör och luftflöde. Så lägg till det: total utrustning plus utrymme är cirka 39 fot lång och 9 fot bred. Men håll ut, vi är inte klara. Du behöver plats för ett förrum i början (för att packa upp komponenter, ta på dig personlig skyddsutrustning) och en förvaringsplats för färdiga varor i slutet (för pallar med förseglade sprutor som väntar på att gå till förpackning). Förrum är vanligtvis 6–8 fot långa, och färdigvaruinnehållet kan vara 10–12 fot för en medelstor linje. Så totala renrumsfotavtrycket för en vanlig kommersiell linje är cirka 55–60 linjära fot gånger 10–12 fot. Det är cirka 550–720 kvadratfot för hela linjen, vilket är hanterbart för de flesta växter.
Men vänta - vad sägs om mindre rader? Som kliniska prövningslinjer, som körs med 20–30 sprutor per minut? De kan vara mycket mer kompakta, ofta modulära eller bänkskivor. En klinisk linje kanske passar in i ett 10x8 fots område? Nej, vänta, låt oss räkna ut: bänkfyllning-stäng, manuell inspektion, liten tvättenhet. Total utrustning plus spelrum är cirka 18 linjära fot gånger 8 fot, plus ett litet förrum, så totalt är 20–25 linjära fot gånger 10 fot, det är 200–250 kvadratfot. Det är perfekt för biotekniker som inte har mycket extra renrumsutrymme över.
Nu, variablerna som ändrar detta fotavtryck, eftersom varje rad är olika. För det första, hastighet: högre hastighet betyder längre maskiner. Om du kör 120 sprutor per minut är din fyll-stängmaskin 11 fot lång istället för 9, vilket lägger till 2 linjära fot till totalen. För det andra, spruttyp: plastsprutor är ofta mer kompakta att bearbeta än glas, eftersom glas behöver mer skonsam hantering (så att transportören är något bredare, vilket ger 1 fot totalt). För det tredje, automationsnivå: helautomatiska linjer med robothantering för färdiga varor lägger till utrymme, men halvautomatiska (operatören räcker sprutor från en station till nästa) sparar utrymme. För det fjärde, renrumsklassificering: ISO 5-områden behöver mer luftflödesutrymme, så du kan behöva 3 fot utrymme istället för 2, vilket ökar fotavtrycket.
Det största misstaget jag ser att anläggningar gör är att stoppa in för mycket på ett litet utrymme för att spara pengar. Det leder till två stora problem: underhållsåtkomst – om du inte kan komma till påfyllningshuvudet för att fixa en munstyckspropp, är du nere i timmar, vilket kostar mycket mer än det extra utrymmet; och föroreningsrisk - för lite frigång blockerar luftflödet, vilket innebär att den sterila zonen inte upprätthålls, vilket leder till misslyckade sterilitetstester och till och med produktåterkallelser. Så den gamla tumregeln är: snåla inte med frigång. 2–3 fot på sidorna, 4–5 fot fram/bak för underhåll.
Ett annat sätt att optimera fotavtrycket är att använda integrerade moduler istället för fristående maskiner. Till exempel, vissa moderna fyll-stäng-maskiner kombinerar vändstationen och etikettmaskinen till en enda enhet, så du behöver inte två separata maskiner. Det kan skära 6–8 linjära fot från linjen, vilket är enormt. Dessutom, om du eftermonterar ett befintligt renrum istället för att bygga nytt, är modulär utrustning en spelomvandlare - du kan justera linjelängden senare om du skalar upp, istället för att vara fast med fasta, stora maskiner.
Vänta, låt oss prata om något specifikt jag ser med förstagångsköpare: de tror att de behöver en massiv linje med varje klocka och visselpipa, men faktiskt kan du lägga till moduler senare. Börja till exempel med en linje som har fyllnadsstängning, grundläggande inspektion och läckagetest, lägg sedan till en full ljusinspektionsmaskin när du skalar till kommersiell produktion. På så sätt blir ditt initiala fotavtryck mindre och du kan expandera utan att bygga om hela renrummet.
Nu, låt oss bli verkliga med ett exempel från ett nyligen projekt som jag arbetade med. En medelstor generikafabrik i Mellanvästern kom till oss och sa att de hade ett 600 kvadratmeter stort renrum tilldelat för en förfylld sprutlinje. De trodde att de skulle behöva bygga en tillbyggnad, men vi designade en kompakt linjär linje med en integrerad fyll-stäng-modul som hade inspektionsstationen inbyggd i samma ram, plus en mindre tvätttunnel. Den totala utrustningen plus spelrum var 52 fot gånger 11 fot, vilket är 572 kvadratfot - nästan exakt vad de hade. De kunde använda sitt befintliga utrymme, sparade 6 månaders byggtid, och linjen går på 90 sprutor per minut, vilket uppfyller deras kommersiella behov. Det är den typen av optimering vi gör, eftersom vi vet att utrymme är pengar i läkemedel.

Hur är det med vanliga myter? Jag har fått folk att fråga om en roterande lina är mer kompakt än en linjär. Roterande linjer har fyllningshuvudena arrangerade i en cirkel, så fotavtrycket är en rund form istället för en lång rektangel. För samma hastighet kan en roterande linje vara något mindre i linjär kvadratmeter, men den är bredare och svårare att passa in i trånga renrum. Linjära linjer är lättare att integrera med annan förpackningsutrustning senare, så de är mer flexibla, vilket är anledningen till att de flesta nya installationer blir linjära nu.
Glöm inte heller bruksutrymmet. Din aseptiska ledning behöver ström, tryckluft och ibland speciell gas (som kväve) för påfyllningsprocessen. Det är vanligtvis inrymt i ett verktygsskåp vid sidan av linjen, så lägg till 1–2 fot på bredden för det. Ingen vill dra en slang över renrumsgolvet, så avsätt utrymme för dessa verktyg precis bredvid utrustningen.
Så, avslutningsvis: det typiska fotavtrycket för en kommersiell höghastighets aseptisk sprutfyllningslinje är cirka 550–700 kvadratfot renrumsutrymme, med en linjär layout på ~40 fot lång (utrustning plus utrymme) och ~12 fot bred. Mindre kliniska linjer är 200–300 kvadratmeter, beroende på hastighet och automatisering. Nyckeln är att balansera dina hastighetsbehov, framtida skalning och underhållsåtkomst – gå inte bara för minsta möjliga fotavtryck, för stillestånd från dålig åtkomst kommer att kosta dig mycket mer i det långa loppet.
Om du är i planeringsfasen och vill ta reda på det exakta fotavtrycket för dina specifika behov – oavsett om du tillverkar sprutor av glas, plast eller behöver integrera med andra format som patroner – kontakta gärna vårt team för att chatta genom din installation. Vi kan hjälpa dig att designa en linje som passar ditt utrymme, uppfyller alla sterilitetskrav och är byggd för den hastighet du behöver. Ingen jargong, ingen hårdförsäljning, bara rakt tal om vad som fungerar för läkemedelsanläggningar.
Referenser
- FDA, riktlinje om sterila läkemedelsprodukter producerade genom aseptisk bearbetning, 2004.
- ISPE, Baseline Guide: Volume 5, Cleanrooms and Associated Controlled Environments, 2020.
- Parenteral Drug Association (PDA), teknisk rapport nr 41: Steril produkttillverkning med aseptisk bearbetning, 2019.
- European Directorate for the Quality of Medicines & Healthcare (EDQM), Good Manufacturing Practice (GMP) Guide, Annex 1: Manufacture of Sterile Medicinal Products, 2023.