

Patronfyllning är det mest sekvenskänsliga steget i aseptisk produktion av små volymer. Behållaren kommer utan bas, är förseglad i båda ändar, och varje uppströmsparameter - bubbelinfångning, vakuumnivå, krimpmoment - matas direkt in i fyllningsnoggrannheten och behållarens stängningsintegritet. Denna guide går igenomfarmaceutisk patronfyllningprocess steg för steg, de aseptiska förhållanden som varje steg kräver och utrustningsspecifikationerna värda att bekräfta innan en linje specificeras eller en leverantör väljs.
Viktiga takeaways
- En patron fylls och förseglas två gånger, så behållarens orientering och proppposition spelar lika stor roll som pumpens noggrannhet.
- Bubbelinneslutning, inte pumpprecision, är vanligtvis gränsen för avstötning av synliga partiklar.
- Vakuumstoppning kontrollerar headspace-gas och proppsäten; båda behöver sina egna valideringsparametrar.
- Formatflexibilitet, barriärgränssnitt och inspektionsomfång är tre saker som är dyra att lägga till efter installationen.
På den här sidan
1. Vad skiljer patronfyllning från flaska eller PFS-fyllning
2. Den farmaceutiska patronfyllningsprocessen, steg för steg
3. Aseptiska krav: ISO 5, RABS och isolatoravvägningar
4. Checklista för utrustningsspecifikationer
5. Vanliga fellägen och hur man verifierar dem
6. Vanliga frågor
Vad som skiljer patronfyllning från injektionsflaska eller PFS-fyllning
En injektionsflaska är en kopp: en öppen ände, en stabil bas, en tätning. En förfylld spruta lägger till ett nålskydd och en kolvstång men är fortfarande fylld genom en enda öppen ände. En patron är ett rakt rör med tätningar i båda ändarna - en kolvpropp i svansen, en aluminiumkåpa över ett septum vid huvudet - vilket är anledningen till att operatörer beskriver formatet som en injektor utan bas.
Två konsekvenser följer. Behållaren har en hög tyngdpunkt och nästan inget fotavtryck, så den är instabil vid avkodning och transport i linjehastighet. Och eftersom svanstätningen ofta placeras före fyllning är behållaren effektivt öppen i botten under en del av cykeln, vilket förändrar hur luft kommer in och hur den förskjuts.
Behållargeometri och logiken med två tätningar
Geometrin dikterar också inspektionsstrategin. En propp som är lätt lutad eller inte helt sittande är vanligtvis osynlig i det ögonblick det händer; det uppstår först senare som ett tätningsbrott efter krympning eller transport. Det är därför som kontroll av stoppläge hör hemma i påfyllningssteget snarare än i slutinspektionen. För en köpare är geometrin också specifikationens utlösare: en biofarmaceutisk patronfyllningsprocess måste kontrollera orientering, bubbelindragning och två förslutningar, där en ampulllinje styr en.
|
Formatera |
Tätningar att stänga |
Typisk fyllningsvolym |
Dominerande processrisk |
|
Vial |
En (propp plus crimp) |
1–20 ml |
Stoppsäte, headspace oxygen |
|
Förfylld spruta |
Två (kolv, nålskydd eller spetslock) |
0,5–20 ml |
Nålskyddsintegritet, insättning av kolvstång |
|
Patron |
Två (svanskolv, huvudkåpa med septum) |
0,2–5,0 ml |
Bubbelfångning, stoppdjup, krimpmoment |
Endast typiska intervall - bekräfta arbetsintervallet mot din egen behållarritning och förslutningsspecifikation.
Den biofarmaceutiska patronfyllningsprocessen, steg för steg
Oavsett om behållaren anländer som ett färdigt att använda (RTU) nest och badkar eller som tvättad och depyrogenerad bulk, följer patronfyllningsprocessen samma sekvens: behållaröverföring och orientering, fyllning, vakuumpropp, försegling av aluminiumlock, in-line inspektion. På många linjer placeras en stjärtkolv före fyllning, vilket är det som gör röret till en bottenlös spruta.
1. Behållarhantering: bo, badkar och orienteringskontroll
Containerhantering är den första kontrollpunkten och den som oftast är underspecificerad. En centrifugal avkodare i kombination med vibrationsorientering eller synbaserad positionering håller röret upprätt och minskar flaska-till-flaska kontakt under överföring. För RTU-format behöver öppning av kar, extraktion av bo och ytdekontaminering sina egna parametrar: partikelgenerering under filmavlägsnande, överföringsvägen till den kritiska zonen och - där en isolator används - integriteten och dekontamineringsvalideringen av överföringsgränssnittet.
2. Fyllning: bubbelkontroll och dosnoggrannhet
I en biofarmaceutisk patronfyllningsprocess ligger fyllningar vanligtvis på mellan 0,2 mL och 5,0 mL, och produkten är vanligtvis en skjuvkänslig, skumbenägen protein-, peptid- eller polymerlösning. Med hastighet träffar strålen från påfyllningsnålen vätskeytan och drar in luft; de resulterande mikrobubblorna påverkar både den levererade volymen och det synliga partikelresultatet vid inspektion.
Två motåtgärder är standard. In-line vakuumavgasning sänker mängden löst gas innan produkten når nålen. Vätskenivåföljande fyllning höjer nålen när nivån stiger, så påverkan på ytan minskar. För högviskösa produkter som hyaluronsyra är borttagning av bubblor svårare och kombinationen av vakuumfyllning med en pumpkropp med låg skjuvning blir nödvändig snarare än valfri.
På doseringssidan erbjuder keramiska kolvpumpar slitstyrka och låg skjuvning, och doseringsnoggrannheten måste normalt hållas inom ±1 %. Peristaltiska alternativ byter ut en del av precisionen mot en engångsflödesväg och en lättare rengöringsvalideringsbörda - en avvägning som bör avgöras mot produktegenskaper och batchplan, inte enbart på pris.
3. Vakuumpropp: vad undertrycket faktiskt gör
Atmosfärisk propp trycker in proppen i den öppna halsen. Vakuumproppar drar först upp ett undertryck inuti behållaren och sätter sedan proppen på plats, som evakuerar överbliven gas och låter proppen sitta tätt mot väggen. Den praktiska fördelen är en lägre risk för att proppen studsar och ofullständig tätning orsakad av instängd gas.
Tre parametrar måste bekräftas under processkvalificeringen: kontrollområdet och stabiliteten för vakuumnivån, enhetligheten i säteskraften och konsistensen av stopperens position efter placering. För syrekänsliga produkter hör gasersättning - vanligtvis kväverening före evakuering - och det resulterande restsyremålet i samma parameteruppsättning, inte i en separat diskussion.
4. Aluminiumkåpa försegling och tätningsintegritet
Locket stängs med skruvlock eller krympning - den andra halvan av patronens fyllning och försegling - och kvaliteten på den förslutningen avgör behållarens förslutningsintegritet under hela hållbarheten. Ett locksystem bör övervaka och registrera vridmoment eller krimpkraft på varje cykel så att mekaniskt motstånd kan trendas och tätningsdefekter hållas inom en definierad tolerans.
Kapslar med liten diameter sitter i ett smalt vridmomentfönster, och referensvärdet bör komma från kapsylleverantörens valideringsdata plus dina egna försök snarare än från en generisk tabell. Integriteten efter försegling verifieras normalt genom högspänningsläckagedetektering, mikrobiell nedsänkning eller inträngning av färgämne, vilket bekräftar att elastomeren har komprimerats mot glasflänsen i den utsträckning som farmakopémetoden kräver.
5. In-line inspektion: vikt, stoppposition, headspace oxygen
Inspektionen pågår parallellt med processen snarare än efter den. En typisk omfattning täcker fyllnadsvikt genom högprecisionslastcells- eller lasermätning, stopplägessyn, resterande syre i huvudutrymmet där så är tillämpligt och igenkänning av kosmetiska defekter.
Viktverifiering per behållare avvisar enheter utanför toleransen och, lika viktigt, producerar trenddata som används för att schemalägga förebyggande underhåll på doseringspumparna. Stopppositionssyn bör behandlas som en obligatorisk kontroll av patronlinjer: defekten är billig att fånga upp här och dyr att upptäcka som en läcka senare.
Aseptiska krav: ISO 5, RABS och isolatoravvägningar
Defarmaceutisk patronfyllningProcessen är per definition aseptisk och barriärbeslutet formar hela linjen. Fyllning, propp och tätning sitter normalt inuti en huva med laminärt flöde eller ett begränsat åtkomstbarriärsystem (RABS) eller isolator, med HEPA-filtrerat vertikalt enkelriktat luftflöde som bibehåller ISO 5-renhet enligt definitionen i ISO 14644-1, mot en kontrollerad bakgrundsmiljö.
Att välja en isolator är inte bara en fråga om hur renligheten upprätthålls. Den fixar också handskportens layout, överföringskammarens konfiguration, valideringsstrategin för en in-line steriliseringscykel såsom förångad väteperoxid och bakgrundstryckkaskaden. Tre punkter är värda att slå fast i det tekniska avtalet: om påfyllningsmaskinens fotavtryck faktiskt matchar barriäröppningen, om laminärt flöde störs av mekanismen i rörelse och om rökstudier under dynamiska förhållanden bekräftar luftflödesmönstret inuti barriären.
Produktkontaktflödesvägar behöver antingen kapacitet att rengöra på plats och sterilisera på plats eller modulära gränssnitt som kan demonteras snabbt och autoklaveras. Materialcertifikat och kompatibilitetsdata för pumpar, ventiler, slangar och tätningar bör stängas ute vid designkvalificering - inte skjutas upp till driftsättning.
Noggrannhet och stoppkvalitet kan inte bevisas på en olastad maskin. Verifiering bör använda renat vatten och en placebo anpassad till den faktiska produktens viskositet, körd över flera på varandra följande fyllningar, med relativ standardavvikelse beräknad per kanal. Stopparens vakuumnivå och införingsdjup kontrolleras med en dedikerad mätare, som mäter det monterade läget för proppen inuti röret, eftersom den dimensionen styr om en penninjektors drivstav senare kommer att störa den.
Checklista för utrustningsspecifikationer
De flesta specifikationsluckor uppträder i kanterna av en formatfamilj: den minsta volymen i sortimentet, produkten med högst viskositet, formatet som lades till sist. Tabellen nedan är den minsta uppsättning som är värd att skriva in i en användarkravspecifikation för en biofarmaceutisk patronfyllningsprocess.
|
Parameter |
Vad ska specificeras |
Referenspunkt |
|
Fyll volymintervall |
Lägsta och högsta volym i alla format |
Bekräfta den nedre delen under belastning, inte vid nominell |
|
Doseringsnoggrannhet |
Avvikelse per kanal under kontinuerlig belastning |
±1% eller tätare för små volymer biologiska läkemedel |
|
Doseringsprincip |
Pumptyp, produktkontaktmaterial, skjuvprofil |
Keramisk kolv för låg skjuvning; peristaltisk för engångsvägar |
|
Vakuumkontroll |
Räckvidd, stabilitet och loggning per cykel |
Syrekänsliga produkter behöver det tätaste bandet |
|
Stoppardjup |
Mätmetod och tolerans |
Interferens med penninjektorns drivstång |
|
Lockets vridmoment eller krimpkraft |
Övervakning, inspelning, larmgränser |
Small caps: smalt fönster, leverantörsdata plus försök |
|
Barriärsystem |
RABS eller isolator, handskeportar, VHP-cykel, bakgrund |
Luftflöde ostört av mekanismens rörelse |
|
In-line inspektion |
Vikt, proppposition, headspace oxygen, kosmetika |
Avvisa mekanismens omfattning och datalagring |
|
Formatflexibilitet |
Patron, PFS och flaska på en plattform |
Bytestid och antal formatdelar |
Vanliga fellägen och hur man verifierar dem
Fellägena nedan står för de flesta avvikelserna som uppstår under en kvalificering av en farmaceutisk patronfyllningsprocess; var och en har en verifieringsmetod som hör hemma i protokollet snarare än i en felsökningslogg.
Bubblor och synliga partiklar.Vanligtvis spåras till instängd luft snarare än till pumpfel. Verifiera med in-line vakuumavgasning, vätskenivåföljande fyllning och en flödesbana med låg skjuvning - bekräfta sedan placebokörningar med produktionshastighet, inte med halv hastighet.
Lutade eller osittande proppar.Osynlig vid bensinstationen, dödlig vid läckagetestet. Verifiera med stopp-position vision på varje enhet och en periodisk destruktiv kontroll av monterat djup.
Under- eller övervridna lock.Båda producerar tätningsfel, i motsatta riktningar. Verifiera med vridmomentövervakning vid varje cykel, korrelerad mot detektering av högspänningsläckage eller resultat av färgämne.
Behållaren välter under överföringen.Ett hanteringsproblem med symptom på en bensinstation. Verifiera med synbaserade orienteringskontroller och en genomgång av styrskenekontaktpunkter vid maximal linjehastighet.
Återstående syre över målet.Ofta ett problem med gasersättning, inte ett vakuumproblem. Verifiera med headspace-analys över partiet och en dokumenterad kvävereningsprofil.
FAQ
Hur fungerar en patronfyllningsmaskin?
I enfarmaceutisk patronfyllningprocess behållaren är ett rör med två ändar: patroner orienteras och överförs till den kritiska zonen, doseras genom en nål, stängs med en propp - under vakuum i de flesta aseptiska linjer - och försluts med en aluminiumförsegling, med fyllnadsvikt och proppposition kontrollerade i linje.
Vad är skillnaden mellan vakuum och atmosfärisk propp?
Atmosfärisk propp trycker in proppen i halsen vid omgivande tryck. Vakuumproppar evakuerar först behållaren, vilket tar bort överbliven gas och placerar proppen tätare mot väggen, vilket minskar risken för återhämtning och ofullständig tätning.
Vad betyder RTU vid patronfyllning?
Klar att använda: behållaren anländer försteriliserad i ett bo inuti ett förseglat badkar, så linjen utför ingen tvättning eller depyrogenering. Avvägningen går till badkaröppning, dekontaminering av överföringsgränssnitt och leverantörskvalificering.
Vilken doseringsnoggrannhet kan uppnås vid patronfyllning?
För biologiska läkemedel med små volymer är ±1 % eller tätare det normala målet för en keramisk kolvpump, verifierad per kanal under belastning med en produktmatchad placebo snarare än med enbart vatten.
Kan en linje hantera patroner, PFS och flaskor?
Ja – plattformsbaserade maskiner delar servorörelse, dosering och inspektion över de tre formaten, med formatdelar ändrade per behållare. Bytestid och antalet formatdelar är de två siffrorna som ska fästas innan du beställer.
Refererade standarder
ISO 14644-1 - renrumsklassificering efter luftburna partikelkoncentration
USP 〈1207〉 - utvärdering av behållareförslutningens integritet för sterila produkter
EU GMP Annex 1 - tillverkning av sterila läkemedel
Ange en patronfyllningslinje
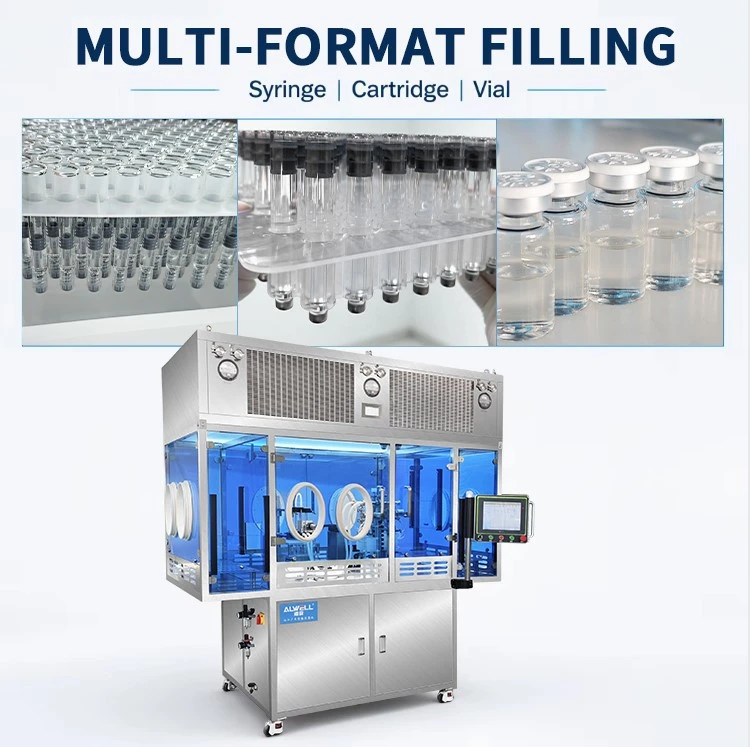
ALWELL bygger aseptiska påfyllningsplattformar i Shanghai för små volymer injicerbara ämnen. Vakuumfyllnings- och proppmaskinen med kapslade badkar kör patroner, förfyllda sprutor och flaskor på samma plattform, med full servorörelse med vakuumfyllning och -propp, in-line vägning och inspektion av proppposition, som täcker intervallet från processutveckling till kommersiell produktion. Utrustning byggs enligt GMP-krav med CE-certifiering, i en anläggning på 5 000 m².
Plattformsdelning är viktigast när en farmaceutisk patronfyllningsprocess senare måste sträcka sig till förfyllda sprutor eller flaskor: doserings- och inspektionsarkitekturen fortsätter och bara formatdelarna ändras.
Om du kvalificerar dig för en farmaceutisk patronfyllningsprocess eller jämför utrustningsalternativ, skicka oss produktegenskaper, batchplan och behållarspecifikation, så kommer vårt processteam att granska linjekonfigurationen med dig.Begär en granskning av linjekonfigurationen