

När biofarmaceutisk tillverkning går över mot flexibel, liten till medelstor batch-bearbetning, har RTU (Ready-to-Use) primärförpackningar dykt upp som en guldstandard. Försteriliserade patroner som levereras i Nest- och Tub-konfigurationer eliminerar behovet av intern tvätt, depyrogenering och komplexa vatten-för-injektionsverktyg.
För att uppnå hög fyllningsprecision och behållarförslutningsintegritet krävs dock strikt anpassning mellan RTU-patronens förpackningsspecifikationer och den automatiska aseptiska fyllningsutrustningen.
Den här omfattande guiden bryter ner Nest/Tub-förpackningsstandarder, alternativ för automatisk matningsmekanism, begränsningar för behållarestorlek och viktiga tekniska överväganden när du bygger en RTU-fyllningslinje i flera format (PFS, patroner och flaskor).
1. Förstå Nest & Tub Packaging Standards för RTU-kassetter
RTU-patroner anländer förtvättade, depyrogenerade och etylenoxid (EtO) eller ångsteriliserade inuti skyddande, dubbelpåsade plastbaljor.
Nyckelkomponenter iRTU patronfyllning:
Badkaret (behållaren): Standardiserad ytterlåda i plast (överensstämmer vanligtvis med ISO/ISO-anpassade standarder för fotavtryck) som skyddar boet under transport.
The Nest (Grid Matrix): En upphängd polypropenmatris som håller enskilda patroner vertikalt utan glas-till-glas-kontakt.
Tyvek Lock & Skyddsark: Värmeförseglat permeabelt lock som tillåter steriliseringsgaspassage samtidigt som en steril mikrobiell barriär bibehålls.
Vanliga branschmatrisformat:
100-håls Nest (10x10): Standard för 3,0 ml tand- och insulinpatroner.
160-håls bo (10x16 eller förskjutet): Vanligt för mindre 1,5 ml patroner för att optimera renrumsgenomströmningen.
2. Konfigurationer för laddning och lossning av utrustning
Interaktionen mellan din automatiska påfyllningslinje och Nest/Tub-fotavtrycket styr partikelantal i renrum, linjehastighet och arbetskrav.
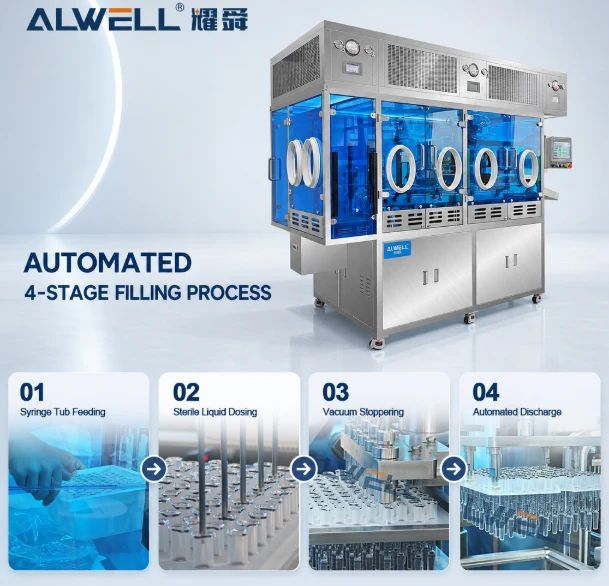
[ Tub De-bagging ] ──> [ Tyvek Peeling ] ──> [ Nest De-nesting / Direct Filling ] ──>[ Stoppa och krympa ]
A. Automatisk inmatning och urtagning av påsar
Manuell urtagning av påsar: Operatören torkar av och strippar de yttre påsarna manuellt inuti en klass C till Klass A-genomföring.
Automatiserad urtagning av säckar från robotar: Robotarmar strippar ytterpåsarna under enkelriktat luftflöde, vilket minskar generering av mänskliga partiklar inuti Grad A-isolatorer.
B. Skalning och borttagning av foder
Manuell peeling: Hög risk för partikelavfall om Tyvek-fibrer går sönder nära öppna glashalsar.
Automatisk mekanisk/vakuumpeeling: Uppvärmda eller vakuumassisterade peelingsarmar tar bort Tyvek-filmer smidigt, vilket eliminerar partikelgenerering precis ovanför de exponerade sterila patronerna.
C. In-Nest Fyllning vs. De-Nesting Processing
| Bearbetningsstrategi | Hur det fungerar | Fördelar | Begränsningar |
|
Bearbetning i Nest |
Patroner förblir inuti plastboet under påfyllning, nedre kolvens insättning och topplock. |
Noll glas-till-glas-kontakt; hög hastighet; kompakt fotavtryck; färre rörliga mekaniska delar. |
Kräver specialiserade kapslade kapslingsverktyg; strikta toleranser för inriktning av bonätet. |
|
Borttagning (utanför boet) |
Ett robotstjärnhjul eller gripare extraherar patroner från boet för kontinuerlig fyllning/krympning. |
Tillåter 100 % IPC (In-Process Control) vägning per flaska; enklare integration av roterande crimphjul. |
Något högre mekanisk komplexitet; risk för mindre glaskontakt om stjärnhjulsstyrningarna slits. |
3. Behållarmått och kompatibilitet med mekaniska verktyg
Patroner kräver betydligt snävare dimensionell toleranshantering än standardflaskor eftersom den slutliga fyllda produkten måste passa in i mekaniska penninjektorer eller autoinjektorer.
Kritiska dimensionskontrollpunkter:
Total längd & ytterdiameter av fläns (OD): dikterar utrymme för bofickor. Om flänsen är överdimensionerad hänger patronerna ojämnt, vilket resulterar i varierande fyllhöjder eller kraschar med nåljustering.
Innerdiameter (ID) Enhetlighet: Kontrollerar vätskekolonnens höjd och doseringsnoggrannhet. Variationer i glasväggstjocklek påverkar volymetrisk fyllningskonsistens vid användning av kolvpumpar med fast slag.
Hals- och krimpgeometri: Aluminiumlocket måste krympas med kontrollerat vridmoment och tryck. Överkrympning spricker glashalsen; underkrympning leder till läckage av behållarstängningsintegritet (CCI) under tryckförskjutningar på höjden.
4. Flerformatskompatibilitetsbegränsningar: kassetter vs. PFS vs. flaskor (3-i-1 kombinationslinjer)
Många CDMOs och flexibla läkemedelsutvecklare väljer 3-i-1 Combo Filling Lines designade för att bearbeta RTU Prefilled Syringes (PFS), RTU-patroner och RTU-flaskor på en enda maskinplattform. Även om det är kostnadseffektivt finns det tekniska kompromisser
Viktiga tekniska utmaningar och lösningar i flerformatslinjer:
1. Skillnader i tätnings- och stoppmekanismer
- PFS: Kräver endast insättning av kolven (via mekanisk stång eller vakuuminsättning) från toppen.
- Injektionsflaskor: Kräver delvis/hel gummipropp, följt av kontinuerlig krympning av aluminiumlocket.
- Patroner: Kräver insättning av kolven med dubbla ändar och botten OCH krympning av topplocket.
- Utrustningslösning:Modulära stationer med snabbväxlingsverktygsuppsättningar för vakuumkolvplacering och servopresshuvuden.
2. Doserings- och munstycksrörelsedynamik
Viskösa geler (HA/PFS): Kräver servodrivningar med högt vridmoment, uppvärmda behållare och dykmunstycken som kan suga tillbaka.
Känsliga biologiska ämnen (insulin/patroner): Kräver peristaltiska eller keramiska pumpar med låg skjuvning för att förhindra proteinskjuvning och bubbelbildning.
Utrustningslösning:Utbytbara pumpgrenrör (peristaltisk vs. roterande keramisk kolv) lagrade som förinställda mjukvarurecept.
3. Byte av driftstopp och renrumsvalidering
Att byta format på en kombinationslinje kräver att man byter bogripare, stjärnhjul, fyllningsnålar och presschuckar.
Utrustningslösning:Verktygslösa snabbbytesdelar med laseretsade identifieringskoder. Detta garanterar formatbyten på under 30 minuter utan att kompromissa med renrumsintegriteten av klass A.
5.RTU-kassettfyllning: Tekniska höjdpunkter
Förpackningskompatibilitet för boet/badkaret: Optimerad för försteriliserade RTU-format (Ready-to-Use) bo och badkar, vilket säkerställer sömlös automatisk avkapning och öppning av karet.
Precisionsdosering och bubbelfri teknik: Använder servodrivna keramiska pumpar med hög precision i kombination med vakuumassisterad fyllning underRTU patronfyllningför att förhindra mikrobubblor och uppnå ±1 % noggrannhet.
3-i-1 Combo Mångsidighet: Designad med verktygslösa snabba växlingsmöjligheter för att flexibelt bearbeta patroner, PFS och Vials på en enda modulär påfyllningslinje.
Styv validering och efterlevnad: Uppfyller helt cGMP och EU-GMP Annex 1-standarder, med 21 CFR Part 11-kompatibla revisionsspår och pålitlig behållarförslutningsintegritet.